在洁净室环境中,设备润滑脂的选择直接影响生产稳定性和维护成本。本文分享一家医疗器械企业的真实经历:通过替换进口润滑脂,实现噪音显著降低、维护周期延长和综合成本优化。
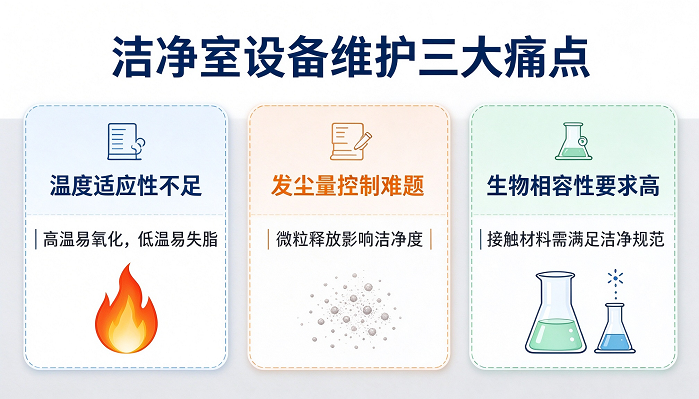
一、洁净室设备维护的三大痛点
- 温度适应性不足
传统锂基润滑脂在高温工况下易挥发、结焦,导致设备运行阻力增加,甚至出现卡顿现象。特别是在灭菌消毒环节,高温环境对润滑脂稳定性提出严峻考验。
- 发尘量控制难题
洁净室对颗粒物极其敏感,普通润滑脂在长期运行中会产生微尘,污染精密传感器和光学元件,影响产品质量和设备寿命。
- 生物相容性要求高
医疗器械直接接触人体或药品,润滑脂必须通过严格的生物相容性测试,确保无毒、无刺激、不溶出,符合医疗行业法规标准。
二、国产化替代方案的核心优势
该企业经过多轮测试,最终选择了一款基于全氟聚醚合成油的特种润滑脂,成功替代原有进口产品。
|
对比维度 |
原用进口产品(THK AFF) |
国产替代方案(宝星 BX‑300E2Q) |
|
基础油类型 |
高级合成油 |
全氟聚醚(PFPE) |
|
使用温度范围 |
-40℃ ~ 120℃ |
-40℃ ~ 300℃ |
|
生物相容性认证 |
未明确标注 |
食品级认证、生物相容性认证齐全 |
|
高温稳定性 |
滴点 220℃ |
无滴点,250℃烘烤 200h 保持正常状态 |
|
颜色外观 |
红棕色 |
透明白色(便于观察污染) |
数据来源于企业内部测试报告,实际效果因工况而异
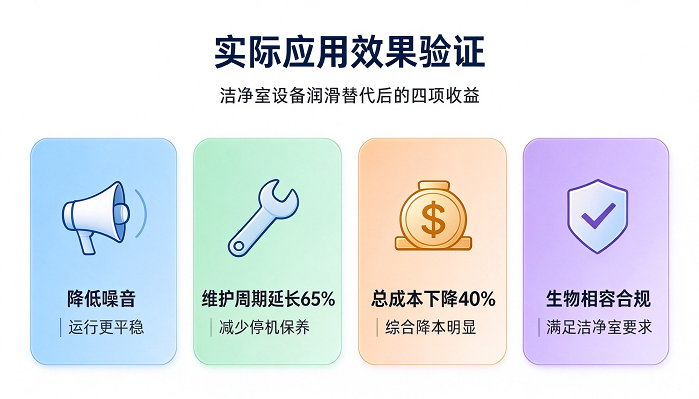
三、实际应用效果验证
- 噪音控制显著提升
设备运行噪音降低约 8‑12 分贝,满足洁净室对静音环境的严苛要求,改善操作人员工作体验。
- 维护周期大幅延长
换油周期从原来的 3‑6 个月延长至 12‑18 个月,维护频次减少 65%,显著降低人工成本和停机损失。
- 综合成本明显下降
虽然单次采购成本略高于普通润滑脂,但凭借超长使用寿命和低维护频率,年度总成本下降约 40%。
- 合规风险全面消除
通过 ISO 10993 系列生物相容性测试(细胞毒性、皮肤致敏、皮内反应、急性毒性),完全符合医疗器械行业法规要求,审计无忧。
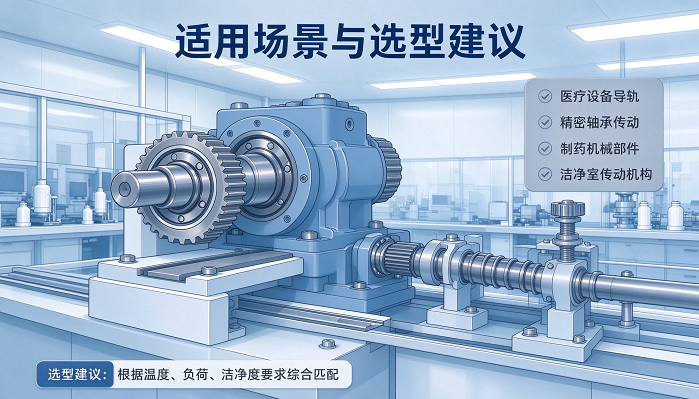
四、适用场景与选型建议
推荐应用场景
- 医疗器械低速齿轮箱、电动机构传动部件
- 洁净室环境下的滚轴、链条和机械轴心
- 需要长期高温稳定运行的电机轴承
- 对生物相容性有严格要求的制药设备
- 强腐蚀环境下的滑动密封部位
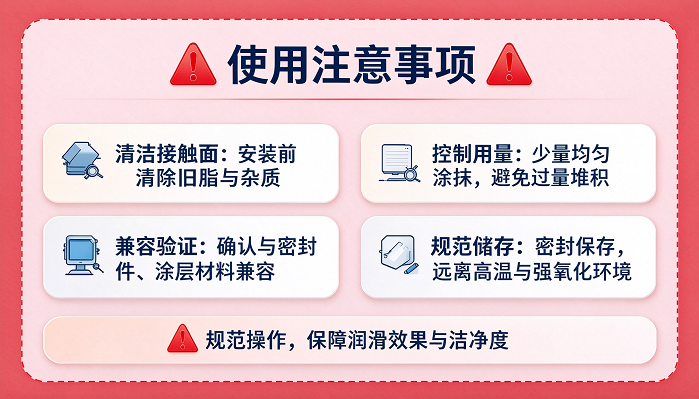
使用注意事项
⚠️
- 严禁与其他化学原材料混用,避免发生不良反应
- 储存于室内常温环境,避免阳光直射
- 使用前务必进行小规模测试,确认符合贵司具体工况
- 不同设备部位的润滑需求可能不同,建议咨询专业技术支持
五、常见问题解答(FAQ)
Q1:这款润滑脂能否直接替代 THK AFF?是否需要清洗设备?
A:理论上可以替代,但强烈建议在更换前彻底清洗设备,清除旧脂残留。由于基础油体系不同(锂基 vs 全氟聚醚),混合使用可能导致性能下降。首次使用时建议小批量试用,观察运行状态后再全面推广。
Q2:白色外观是否会影响润滑效果?
A:颜色与润滑性能无关。透明白色反而有利于及时发现污染物侵入(如金属屑、灰尘),便于提前预警和维护。部分高端医疗设备甚至特意选用浅色润滑脂以便目视检查。
Q3:如何判断润滑脂是否需要更换?
A:可通过以下指标判断:①设备噪音明显增大;②运行阻力增加;③润滑脂颜色变深或出现颗粒;④达到厂家推荐的更换周期。建议建立定期巡检制度,结合设备运行数据做出决策。
Q4:该方案是否适用于食品机械?
A:是的。该产品通过生物相容性测试,化学惰性优异,不挥发、不溶出,符合食品加工设备的卫生要求。但具体应用前仍需根据贵司的食品安全管理体系进行评估。
Q5:相比矿物型润滑脂,价格差异大吗?值得投入吗?
A:单次采购成本确实高于普通矿物脂,但从 \\ 全生命周期成本(TCO)\\ 角度考量,凭借数倍以上的使用寿命和极低的维护频次,年度总成本反而更低。特别适合对可靠性要求高、停机成本昂贵的关键设备。
六、结语
洁净室设备润滑看似小事,实则关乎生产效率、产品质量和合规安全。选择合适的润滑方案,不仅是技术决策,更是成本管理和风险控制的重要环节。国产化替代不是简单的 "便宜货",而是基于技术创新的价值升级。
关于宝星润滑油
- 专业制造
专注特种润滑领域多年,服务医疗、食品、电子等多个行业,产品通过多项国际认证。
- 技术研发
持续投入研发创新,掌握全氟聚醚等高端合成油应用技术,为客户提供定制化解决方案。
- 技术支持
提供专业技术咨询和应用指导,协助客户完成润滑方案选型和现场测试,确保最佳使用效果。
黎工(微信同号)13712882333 客服电话(微信同号)13711989545